近期注塑机螺杆怎么拆装成为网络焦点,我们通过专业视角对相关信息进行了梳理,期待这些内容能为您排忧解难。
1、把吸座底盖以自攻螺钉(两个)装于门体上的适当位置;
2、把吸座帽及弹簧装进吸座外壳;?
3、把吸座外壳旋进吸座底盖;
4、在墙体上钻膨胀螺栓孔及自攻螺钉孔,把膨胀螺栓及螺钉胶套打进相应的孔中;?
5、装吸头底盖,把吸头体旋进吸头底盖。
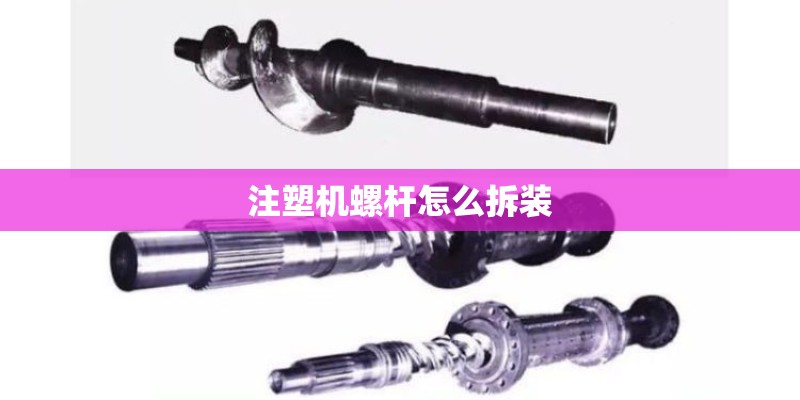
螺杆是注塑机的重要部件。它的作用是对塑料进行输送、压实、熔化、搅拌和施压。所有这些都是通过螺杆在料筒内的旋转来完成的。在螺杆旋转时,塑料对于机筒内壁、螺杆螺槽底面、螺棱推进面以及塑料与塑料之间在都会产生摩擦及相互运动。
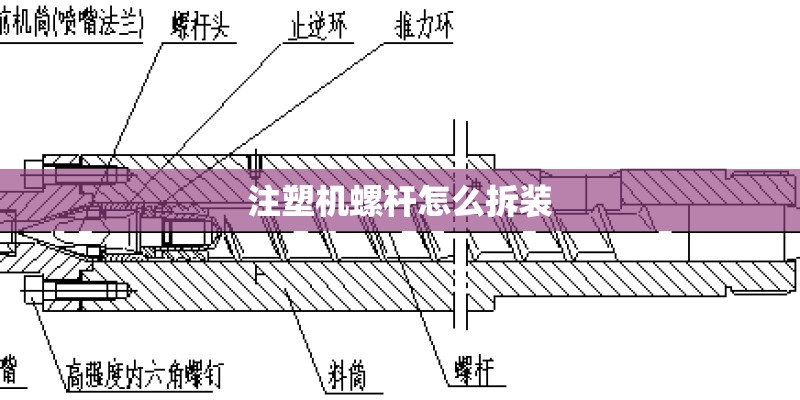
塑料的向前推进就是这种运动组合的结果,而摩擦产生的热量也被吸收用来提高塑料温度及熔化塑料。螺杆的设计结构将直接影响到这些作用的程度。
扩展资料
螺杆使用方法
1、料筒未达到预调温度时,切勿启动机器。新开电热一般要求温度达到设定值30分钟后再操作螺杆
2、每次停机超过半小时以上的,最好关闭落料口并清扫料筒内料,设置保温
3、避免异物落入料料筒损坏螺杆及料筒。防止金属碎片及杂物落入料斗,若加工回收料,需加上磁性料斗以防止铁屑等进入料筒。
4、使用防涎时要确定料筒内塑料完全熔融,以免螺杆后退时损坏传动系统零件。
5、避免螺杆空转、打滑等现象。
6、使用新塑料时,应把料筒的余料清洗干净。使用POM、PVC、PA+GF等料时尽量减少原料降解,停机后及时用ABS等水口料冲洗干净。
参考资料:
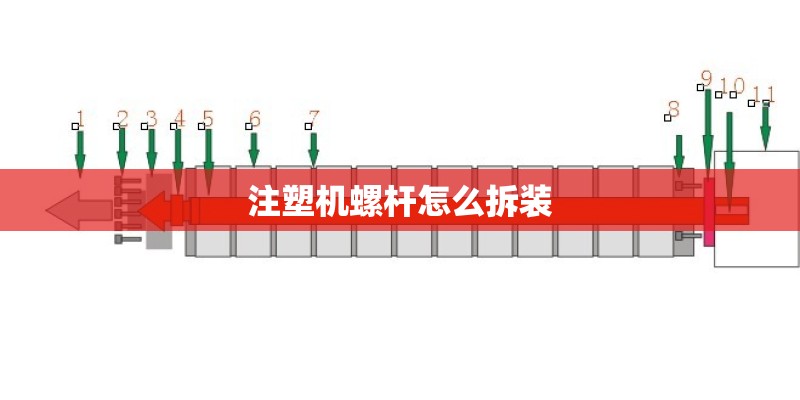
一、撤卸螺杆将加热料筒的温度调至树脂的最大温度值后,断开加热电源调低注射速度和注射压力:将所有的注射流量和注射压力都设为接近0。使螺杆后退至最后位置。依次卸下料筒头加热圈,喷嘴,前机筒(料筒头)。作“注射”动作。将螺杆前推;然后“射退”,将注射座后退。在注射座与螺杆之间垫木块,作“注射”动作,将螺杆前推;然后“射退”,将射座后退;如此反复,即将螺杆撤下。注意:请不要用手直接去托住木块,用夹具!!!!卸下螺杆过热,切勿用手直接握抓!!!!!二、装配按反过程,
本文已完整呈现注塑机螺杆怎么拆装的核心内容解析,若这些分析对您的工作或学习有所助益,建议您将本站加入书签以便后续查阅。